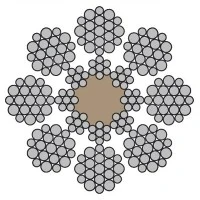
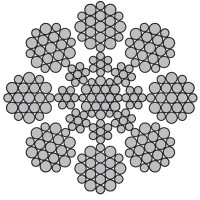
El alambre de acero galvanizado está hecho de acero estructural al carbono de alta calidad, como 45 #, 65 #, 70 #, y luego galvanizado (galvanizado electrogalvanizado o por inmersión en caliente).
El alambre de acero galvanizado es un alambre de acero al carbono que se galvaniza en la superficie mediante chapado en caliente o galvanoplastia. Su rendimiento es el mismo que alisar y templar cables de acero. Se puede usar como tendón pretensado no unido, pero al menos 200-300 g de zinc se deben colocar en placas por metro cuadrado. Comúnmente utilizado como cable de acero paralelo para puentes atirantados (además, las fundas de cable flexibles se utilizan como protección exterior)
Propiedades físicas
La superficie del alambre de acero galvanizado es lisa, lisa, sin grietas, juntas, rebabas, rasguños y óxido. La capa galvanizada es uniforme, fuerte adherencia, resistencia a la corrosión duradera, excelente tenacidad y elasticidad. La resistencia a la tracción debe estar entre 900Mpa-2200Mpa (diámetro del cable Φ0.2mm-Φ4.4mm). El número de torsión (Φ0.5 mm) es más de 20 veces, y la flexión repetida debe ser más de 13 veces.
El espesor de la capa de zinc por inmersión en caliente es de 250 g / m. Mejore en gran medida la resistencia a la corrosión del alambre de acero.
El alambre de acero galvanizado se utiliza principalmente para plantar invernaderos, granjas, empaque de algodón, fabricación de muelles y cables de acero. Es adecuado para estructuras de ingeniería con condiciones ambientales severas, como cables de acero y tanques de aguas residuales de puentes atirantados.
Capa de zinc uniformidad
La uniformidad de la capa de zinc afecta la resistencia a la corrosión y la vida útil del producto, y debe incluirse en el estándar para pruebas y evaluación. La uniformidad de la capa de recubrimiento η o el espesor promedio H y la desviación estándar S de la capa de recubrimiento se pueden usar para evaluar la uniformidad de la capa de recubrimiento. En el proceso de galvanizado en caliente, se deben tomar las medidas necesarias para mejorar la uniformidad de la capa galvanizada [3].
La calidad de la capa galvanizada se puede medir por el peso del zinc plateado sobre el sustrato, la adhesión entre la capa galvanizada y el sustrato, y la uniformidad del recubrimiento. La uniformidad de la capa de zinc es un índice de calidad importante de la capa galvanizada. En general, la corrosión siempre comienza en la parte más delgada de la capa de zinc y se extiende, dando como resultado la oxidación y la rotura del cable, lo que afecta la vida útil. Para el peso del recubrimiento y la fuerza de unión, cada estándar tiene regulaciones claras, pero la uniformidad es diferente. En la década de 1970, la norma ISO y las normas de varios países del mundo generalmente requerían una prueba de sulfato de cobre para verificar. Para la década de 1980, a excepción de Japón y la antigua Unión Soviética, la norma ISO y las normas de los países de todo el mundo ya no adoptaron este método. Aunque algunos estándares como GB / T15393-94&", revestimiento de alambre de acero galvanizado GG"; en nuestro país hemos conservado este método de manera que&"; el acuerdo entre las dos partes puede llevarse a cabo"&"; la mayoría de ellos ya no se utilizan. Sin embargo, el antiguo método de detección de uniformidad de la capa de zinc se ha abandonado, pero no se ha establecido ningún método nuevo correspondiente. Además, no existe una definición uniforme y un requisito de uniformidad, por lo que algunos productores no controlan ni detectan bien la uniformidad de la capa de revestimiento. , Lo que ha afectado la mejora adicional de la calidad del producto [3].
Para el alambre de acero galvanizado, se requiere que la uniformidad del recubrimiento sea uniforme en la sección transversal (radial) transversal, y en segundo lugar, el recubrimiento en cada sección transversal del alambre de acero en el longitudinal (axial) es casi el mismo . Debido a la fluctuación del alambre de acero, la fluctuación del nivel de líquido de zinc y la escoria superficial en la olla de recubrimiento, la acumulación local de la capa de zinc en la superficie del alambre de acero (comúnmente conocido como tumor de zinc) debe eliminarse corrigiendo las herramientas. y estandarizando la operación. Independientemente de la acumulación aleatoria y aleatoria de la capa de zinc, bajo la condición de determinar herramientas, proceso estable y la misma especificación de operación, la capa de zinc de cada sección de la longitud total del alambre de acero no tendrá demasiada diferencia, por lo que puede elegir una vertical y la sección transversal de la capa libre de zinc se evalúa para la uniformidad del recubrimiento [3].
Medidas para mejorar la uniformidad de la capa galvanizada de alambre de acero: Las razones del recubrimiento desigual del alambre de acero son:
(1) El trefilado no es perpendicular a la superficie del líquido de zinc, de modo que la solución de recubrimiento que se saca cuando se extrae el alambre no puede descender uniformemente a lo largo de la circunferencia del alambre bajo la fuerza de la gravedad cuando no se solidifica, causando el recubrimiento para desviarse del centro geométrico del alambre después de la solidificación;
(2) Condiciones de limpieza (como el tamaño de las partículas de carbón, la estanqueidad del contacto del carbón y el alambre de acero, el flujo y la presión de la limpieza del aire, etc.) en todas las direcciones de la circunferencia del alambre;
(3) Fluctuación del nivel de líquido de zinc y fluctuación de alambre de acero, espuma superficial de zinc líquido en la superficie de alambre de acero, etc .;
(4) El zinc raspado y la capa de zinc se deforman de manera desigual debido a varias razones cuando el alambre de acero se chapa y luego se estira. En casos severos, incluso la capa local de zinc puro se pierde por completo.
Medidas a tomar: Mejore el diseño y ajuste las herramientas para garantizar que el alambre de acero colocado por el rodillo de presión y el rodillo de alambre del marco de salida sea perpendicular a la superficie líquida de zinc. Cuando el eje de presión está desgastado, la posición del rodillo de alambre debe ajustarse a tiempo o el eje de presión debe girarse para garantizar que el cable esté perpendicular a la superficie del líquido. Las partículas de carbón a limpiar deben ser uniformes y firmes. Agregue zinc lejos de la salida y empújelo lentamente. La posición del eje de presión a la superficie de operación de la olla de zinc no debe estar demasiado cerca. Es mejor tener un dispositivo de control de tensión en la línea de producción para evitar que el nivel de líquido de zinc fluctúe.